
Швеллер горячекатаный
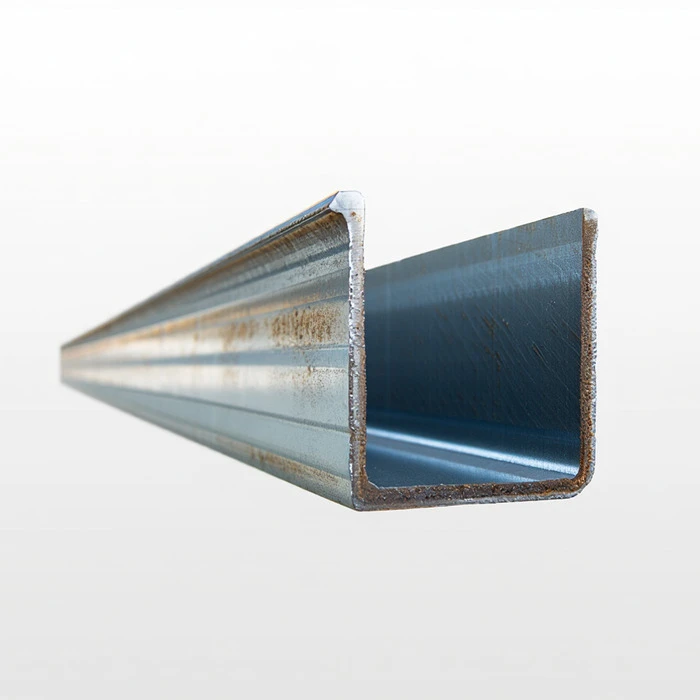
Даный вид фасонного металлопроката представляет собой массивный стальной профиль П-образного сечения с четкими внешними гранями. В отличие от холодногнутых аналогов, швеллер горячекатаный изготавливается путем пластической деформации раскаленной стальной заготовки на сортопрокатных станах. Такая технология обеспечивает повышенную толщину стенок и усиленные радиусы внутренних закруглений. Высокая сопротивляемость изгибающим и динамическим нагрузкам делает данный прокат ключевым элементом несущих строительных каркасов, тяжелого машиностроения и мостостроения.
Расшифровка профильной терминологии
Для корректного подбора фасонного проката в проектно-сметной документации используется специализированная терминология. Стенка — это вертикальная сплошная перемычка, воспринимающая основные поперечные срезающие силы. Полки — параллельные или наклонные боковые грани, работающие на сжатие и растяжение при изгибе. Внутренний радиус закругления формируется в месте сопряжения полки со стенкой, снижая концентрацию внутренних напряжений. Прокат выпускается двух основных типов: с уклоном внутренних граней полок (обозначается буквой У) и с параллельными гранями полок (буква П).
Технологический процесс горячей прокатки
Изготовление профиля осуществляется из непрерывнолитых стальных блюмов квадратного или прямоугольного сечения. Исходная заготовка поступает в методическую печь, после чего подается на черновые и чистовые клети проката. Раскаленный металл обжимается валками сортового стана, постепенно приобретая заданное П-образное сечение.
Температурные режимы и структура металла
Процесс горячей деформации протекает при температурах от 1100 до 1250 градусов Цельсия, что соответствует состоянию высокой пластичности аустенитной фазы. Завершение прокатки происходит при температуре не ниже 850 градусов, после чего металл поступает на холодильники для равномерного остывания. Такая обработка формирует мелкозернистую феррито-перлитную структуру без внутренних остаточных напряжений. Допустимый температурный диапазон эксплуатации готовых несущих конструкций составляет от минус 70 до плюс 425 градусов Цельсия в зависимости от марки используемого сплава.
Стандарты качества и нормативная база
Производство горячекатаного фасонного проката регламентируется жесткими межгосударственными стандартами. Основным техническим документом является ГОСТ 535-2005, определяющий общие требования к сортовому прокату. Сортамент, геометрические размеры и предельные отклонения по массе устанавливает ГОСТ 8240-89 (а также актуализированный ГОСТ 8240-97). Сертифицированная продукция проходит обязательный контроль продольной кривизны, скручивания и отклонения стенок от перпендикулярности.
Группы прочности и марки сталей
Выбор марки стали определяется расчетными нагрузками и климатическими условиями эксплуатации объекта:
-
Сталь Ст3сп (группа прочности ОК300В) — базовый углеродистый сплав с пределом текучести 245 Мегапаскалей, применяемый для большинства стандартных строительных конструкций.
-
Сталь 09Г2С (класс прочности КП 345) — низколегированная марганцовисто-кремнистая сталь с пределом текучести 345 МПа. Обладает повышенной хладостойкостью и сохраняет вязкость при температурах до минус 70 градусов Цельсия.
-
Сталь 15ХСНД — хромокремненикоелевый сплав с copper-добавками, применяемый в мостостроении и тяжелонагруженных металлоконструкциях с высокой коррозионной стойкостью.
Габаритные характеристики сортамента
Размерный ряд горячекатаного проката обозначается номером, который соответствует высоте стенки в сантиметрах. Сортамент охватывает типоразмеры от № 5 до № 40 с высотой стенки от 50 до 400 миллиметров и шириной полок от 32 до 115 мм. Толщина стенки варьируется от 4.4 до 13.5 мм. Мерная длина поставляемых хлыстов составляет от 2 до 12 метров.
Таблица размерного ряда
В таблице представлены основные справочные параметры популярных номеров горячекатаного проката серии П (с параллельными гранями полок) по ГОСТ 8240-89.
Таблица 1. Сортамент горячекатаных швеллеров серии П (ГОСТ 8240-89)
| Номер профиля | Высота стенки (мм) | Ширина полки (мм) | Толщина стенки (мм) | Толщина полки (мм) | Масса 1 пог. метра (кг) |
| 5П | 50 | 32 | 4.4 | 7.0 | 4.84 |
| 8П | 80 | 40 | 4.5 | 7.4 | 7.05 |
| 10П | 100 | 46 | 4.5 | 7.6 | 8.59 |
| 12П | 120 | 52 | 4.8 | 7.8 | 10.40 |
| 14П | 140 | 58 | 4.9 | 8.1 | 12.30 |
| 16П | 160 | 64 | 5.0 | 8.4 | 14.20 |
| 18П | 180 | 70 | 5.1 | 8.7 | 16.30 |
| 20П | 200 | 76 | 5.2 | 9.0 | 18.40 |
| 24П | 240 | 90 | 5.6 | 9.5 | 24.00 |
| 30П | 300 | 100 | 6.5 | 10.7 | 31.80 |
| 40П | 400 | 115 | 8.0 | 13.5 | 48.30 |
Сферы промышленного применения
Благодаря высокой жесткости и устойчивости к косому изгибу, горячекатаный фасонный прокат является универсальным несущим материалом. Он широко используется в промышленном и гражданском строительстве, горнодобывающей отрасли и тяжелом машиностроении.
Целевое назначение продукции
Профиль применяется при возведении межэтажных перекрытий, большепролетных ферм, колонн, эстакад и крановых путей. Из него формируются несущие рамы тяжелой грузовой техники, железнодорожных вагонов, экскаваторов и судовых корпусов. В мостостроении металлопрокат задействуется в пролетных строениях и опорных пилонах, принимающих постоянные вибрационные нагрузки.
Часто задаваемые вопросы инженеров
При проектировании и закупке несущего проката специалистам отделов снабжения необходима достоверная информация о конструктивных особенностях серии и правилах монтажа.
Справочник технического специалиста
В чем разница между сериями П и У?
Серия П имеет параллельные внутренние грани полок, что упрощает прямую стыковку и болтовое крепление смежных элементов. Серия У выполнена с уклоном внутренних граней полок от 4 до 10 процентов, что облегчает работу прокатных валков и дает дополнительное утолщение у основания полки, повышая жесткость на изгиб.
Какая серия лучше подходит для сварных несущих балок?
Для сварных и болтовых сопряжений предпочтительнее серия П, так как параллельные плоскости не требуют применения косых шайб при болтовом соединении и облегчают подгонку листовых накладок при сварке.
Перечень ключевых преимуществ использования:
-
Максимальная несущая способность при косом изгибе и сжатии.
-
Отсутствие внутренних напряжений благодаря высокой температуре горячей прокатки.