
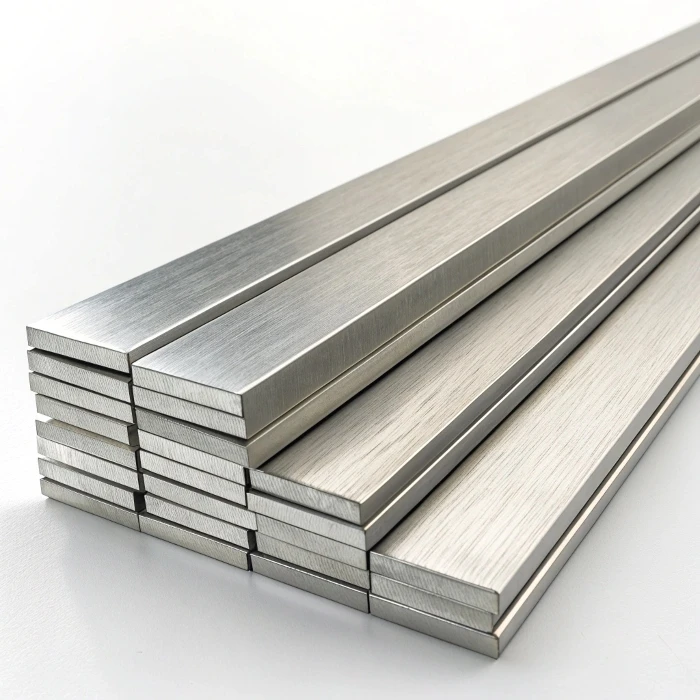
Полоса легированная
Полоса легированная представляет собой полнотелый металлопрокат прямоугольного поперечного сечения, изготавливаемый из стальных сплавов, в химический состав которых целенаправленно введены специальные элементы (хром, никель, марганец, кремний, вольфрама, молибден, ванадий). Назначение легирования — кардинальное изменение физико-механических свойств кристаллической решетки железа. Заготовительные цеха тяжелого машиностроения, станкостроительные заводы, оборонные обособленные предприятия региона Казани массово закупают данный сортамент ради производства высоконагруженных узлов, упругих элементов, износостойких направляющих станин, прецизионного режущего инструмента.
Расчет массы легированной полосы
Теоретическая масса партии: 47.10 кг
Проектирование машин совместно с расчетом логистических цепочек требует прецизионного вычисления веса заготовок. Оптовые металлургические поставки, складской учет, коммерческая реализация осуществляются строго по фактической массе брутто. Конструкторские спецификации чертежей содержат исключительно линейные габариты деталей. Грамотный перевод метража в килограммы исключает деформацию сопрягаемых кинематических узлов, предотвращает перегруз транспортных средств, оптимизирует расходы на финишную токарно-фрезерную обработку.
Теоретическая база математических вычислений массы
Инженерные вычисления теоретического веса полосового проката базируются на определении объема прямоугольного параллелепипеда, помноженного на плотность конкретной марки сплава.
Математическая формула определения массы 1 погонного метра (m):
m = A х B х p / 1000000
Где A обозначает номинальную ширинуленты(миллиметры), B — толщину профиля (миллиметры), p — показатель плотности стали. При работе с хромистыми, марганцевыми конструкционными марками часто задействуется базовая константа 7850 кг/м³. Если техническое задание требует применения высоколегированных инструментальных, быстрорежущих, жаропрочных сплавов, инженеры обязаны скорректировать переменную p (в диапазоне от 7700 до 8100 кг/м³), что предотвращает накопление критической погрешности при расчете крупных заготовок.
Ради оперативного контроля тоннажа непосредственно на участках механообработки применяется упрощенный эмпирический метод: ширина умножается на толщину, умножается на постоянный коэффициент 0,00785. Ускоренная методика выдает массу одного метра с минимальной погрешностью, позволяя быстро проверять отгрузочные документы.
Технологический цикл промышленного производства
Выпуск изделийрегламентируется двумя ключевыми государственными стандартами: ГОСТ 103-2006 (для горячекатаного проката общего назначения), а также ГОСТ 4405-75 (для кованой инструментальной полосы). Производственный процесс состоит из сложнейших металлургических этапов:
-
Выплавка совместно с рафинированием: сталь варится внутри дуговых электропечей. На стадии выпуска сплав насыщаетсядобавками, проходит процедуру вакуумирования ради удаления растворенных газов (водорода, азота), провоцирующих скрытые дефекты.
-
Высокотемературный нагрев: сплошной непрерывнолитой слиток помещается внутрь нагревательных колодцев (температура 1150–1280 °C). Точное время выдержки обеспечивает равномерный прогрев сердцевины, исключая появление внутренних температурных трещин.
-
Пластическая деформация: раскаленный металл обжимается валками сортопрокатных станов (горячая прокатка) либо подвергается мощным циклическим ударам кузнечных прессов (свободная ковка). Динамическое давление полностью разрушает крупнозернистую литую дендритную макроструктуру, измельчает зерно, сваривает усадочные поры. На поверхности образуется слой плотной кузнечной или прокатной окалины.
-
Термическая обработка (отжиг):стали склонны к образованию зон локального наклепа, неравномерной твердости. Полосы в обязательном порядке подвергаются изотермическому или рекристаллизационному отжигу. Процедура снижает твердость до оптимальных значений (обычно не более 207-241 HB), делая металл податливым последующему резанию, фрезерованию.
Геометрические параметры, допуски, качество поверхности
Номенклатура плоскогопроката по ГОСТ 103-2006 включает ширину от 10 до 200 мм при толщине от 4 до 80 мм. Кованый сортамент по ГОСТ 4405-75 расширен по толщине до 120 мм. Формат поставки — исключительно прямые штанги мерной или немамерной длины (от 2 до 6 метров), обусловленный высокой жесткостью структуры.
Поля допусков дляпроката значительно строже, нежели у рядового черного металла, так как избыточные припуски приводят к перерасходу дорогостоящих сплавов при финишном точении.
Таблица 1. Предельные отклонения толщины полосы по ГОСТ 4405-75
| Номинальная толщина В, мм | Допустимое отклонение кованой ленты, мм | Максимально допустимая серповидность, % от длины |
| от 4 до 10 | +0,5 / -0,3 | 0,2 |
| от 11 до 20 | +0,6 / -0,4 | 0,2 |
| от 22 до 40 | +0,8 / -0,5 | 0,2 |
| от 45 до 80 | +1,2 / -0,8 | 0,2 |
| от 85 до 120 | +1,6 / -1,2 | 0,3 |
Продольная серповидность (искривление ребра в горизонтальной плоскости) жестко лимитируется. Превышение нормативных показателей делает невозможным закрепление полосы на магнитных столах плоскошлифовальных станков. Поверхностные дефекты (трещины напряжения, закаты, раковины) полностью исключаются.
Классификация применяемых стальных сплавов
Физика разрушения, износостойкость, способность воспринимать объемную или поверхностную закалку целиком определяются химическим составом введенных легирующих элементов.
-
Хромистые конструкционные стали (40Х, 20Х): хром (около 1%) повышает прокаливаемость, твердость. Ленты служат заготовками под улучшаемые рычаги, суппорты станков, соединительные планки, прочные метизы.
-
Хромомарганцевые кремнистые (30ХГСА): знаменитая сталь «Хромансиль». Объединяет высокую прочность совместно с превосходной ударной вязкостью. Прокат востребован авиастроением ради создания силовых кронштейнов.
-
Рессорно-пружинные (65Г, 60С2А, 70С3А): марганец совместно с кремнием кардинально поднимает предел упругости. Полосы незаменимы при наборе пакетов многолистовых рессор тяжелой грузовой техники.
-
Инструментальные(9ХС, ХВГ, 5ХНМ, 4Х5МФС): хром, вольфрама, ванадий формируют сверхтвердые карбиды. Сплавы ХВГ практически не меняют геометрические размеры при закалке. Марки 5ХНМ, 4Х5МФС обладают жаропрочностью, работая как тяжелые молотовые штампы горячего прессования.
-
Быстрорежущие (Р6М5, Р18): легированы вольфрамом, молибденом. Обладают свойством красностойкости (сохраняют твердость свыше 60 HRC при нагреве режущей кромки до 600 °C). Полосы режутся на заготовки под промышленные ножи, резцы, протяжки.
Справочная таблица теоретического веса сортамента
В инженерных расчетах, при планировании складских площадей задействуется таблица масс, рассчитанная на базе плотности 7850 кг/м³.
Таблица 2. Масса погонного метра стальной полосы (выборка популярных размеров)
| Ширина (А), мм | Толщина (В), мм | Площадь поперечного сечения, мм² | Теоретический вес 1 п.м., кг | Метров в одной тонне проката, м |
| 40 | 10 | 400,0 | 3,14 | 318,47 |
| 50 | 12 | 600,0 | 4,71 | 212,31 |
| 60 | 16 | 960,0 | 7,54 | 132,62 |
| 80 | 20 | 1600,0 | 12,56 | 79,61 |
| 100 | 25 | 2500,0 | 19,63 | 50,94 |
| 120 | 30 | 3600,0 | 28,26 | 35,38 |
| 150 | 40 | 6000,0 | 47,10 | 21,23 |
| 200 | 50 | 10000,0 | 78,50 | 12,73 |
Фактический тоннаж кованых стальных полос превышает теоретические данные на 3–7%, что обусловлено технологическими припусками на последующую обточку кузнечной окалины. Горячекатаный сортамент идет строго по нижней границе полей допуска.
Складская логистика, консервация
Легированный дорогостоящий прокат отгружается увязанными пачками весом до 3 тонн. Штанги диаметром крупного сечения подлежат поштучному клеймению на торцах. Хранение стали допускается исключительно внутри закрытых сухих отапливаемых складов. Повышенное содержание легирующих элементов не защищает металл от питтинговой коррозии при резких перепадах температур, вызывающих выпадение конденсата. Прутки укладываются на стеллажи с деревянными ложементами, полностью исключающими появление забоин, способных нарушить центровку заготовки при установке на плоскошлифовальный станок.
FAQ
В чем заключается различие между легированной полосой общего назначенияи кованой инструментальной полосой?
Горячекатаная легированная полоса (ГОСТ 103-2006) производится непрерывным катанием валками стана. Она имеет более жесткие допуски по геометрии, но поверхностные слои проката прорабатываются неравномерно. Кованая инструментальная полоса (ГОСТ 4405-75) куется мощными ударами пресса. Свободная ковка полностью уплотняет кристаллическую решетку до самого центра заготовки, ликвидируя внутренние микропоры. Кованый прокат имеет колоссальную ударную вязкость, но поставляется с большими плюсовыми припусками под последующее фрезерование кузнечной окалины.
Что такое дефект «флокены» легированной стали, как контролируется их отсутствие?
Флокены — это скрытые внутренние дефекты легированного проката, представляющие собой тончайшие микроскопические трещины округлой формы. Они возникают внутри полос хромистых и хромоникелевых марок из-за избыточного скопления водорода при быстром охлаждении металла. Наличие флокенов приводит к мгновенному хрупкому разрушению деталей под нагрузкой. Для предотвращения их появления полосы подвергаются длительному противофлокеновому отжигу. Контроль отсутствия дефектов осуществляется методами ультразвуковой дефектоскопии (УЗД) по всей длине штанги.
Зачем легированные полосы поставляются исключительно в отожженном состоянии?
Интенсивная горячая прокатка или ковка легированных сталей вызывает появление сильных внутренних напряжений структуры совместно с резким ростом твердости. Если не подвергнуть полосу полному отжигу, заготовка станет хрупкой. При попытке разрезать ее ленточной пилой или обработать фрезой металл начнет трескаться, моментально выводя из строя дорогостоящий режущий инструмент станка. Процедура изотермического отжига возвращает сплаву мягкость, делая его податливым механической обработке.