
Круг кованый
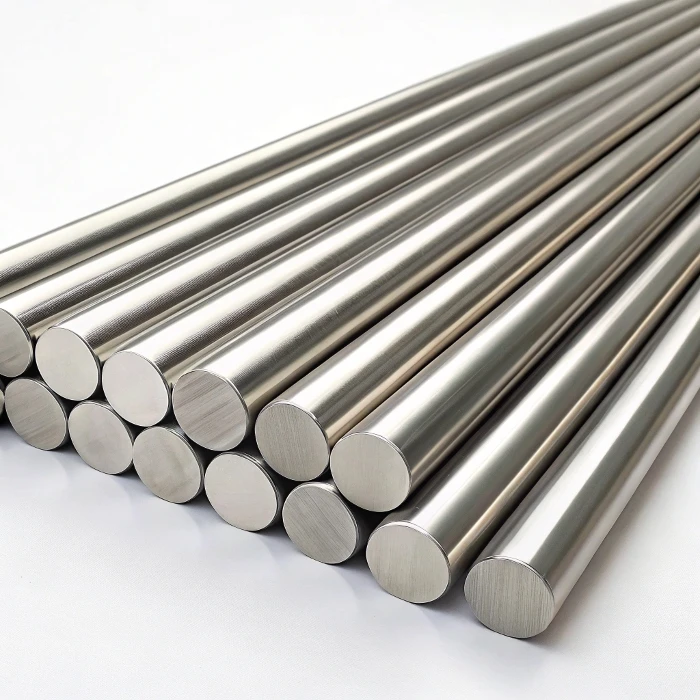
Круг кованый (поковка круглого сечения) представляет собой монолитный стальной профиль сплошного круглого поперечного сечения, изготавливаемый методом последовательной пластической деформации заготовок под воздействием ударных или прессовых динамических нагрузок. Данный вид металлопроката относится к категории ответственного полуфабриката тяжелого машиностроения, судостроения, гидроэнергетики, авиастроения региона Казани. Многократная горячая ковка позволяет кардинально изменить внутреннюю макроструктуру металла, ликвидируя литейные дефекты, пустоты, раковины, что делает кованый стержень незаменимым сырьем под выпуск критически важных деталей, работающих в условиях экстремального динамического, вибрационного, температурного давления.
Расчет массы кованого круга (поковки)
Теоретическая масса поковки: 123.30 кг
Точный расчет массы кованого проката выступает важнейшим технологическим этапом проектирования, логистического планирования. Специфика свободного ковочного производства обуславливает наличие существенных припусков, технологических напусков. Продажа, отгрузка, складской учет осуществляются исключительно по фактическому весу, зафиксированному сертифицированным весовым оборудованием. Конструкторские спецификации оперируют номинальным линейным метражом готового изделия. Знание точных теоретических весовых параметров одного метра позволяет минимизировать отходы металла при последующей механической токарной обработке, исключить перегрузку подъемных механизмов, точно рассчитать сметную стоимость заготовок.
Теоретическая база математических вычислений массы
Инженерные расчеты веса сплошного кованого круга базируются на вычислении объема цилиндрического тела, умноженного на плотность конкретной марки стального сплава.
Математическая формула расчета веса 1 погонного метра (m):
m = 3,14159 х (D² / 4) х p / 1000
Где D обозначает номинальный наружный диаметр стержня (миллиметры), а p отражает базисный показатель плотности стали. При работе с рядовыми углеродистыми, низколегированными конструкционными марками задействуется стандартная константа 7850 кг/м³. Если техническое задание требует применения высоколегированных нержавеющих, инструментальных, штамповых сплавов, инженеры обязаны скорректировать переменную p (в диапазоне от 7700 до 8100 кг/м³), что предотвращает серьезные погрешности при подсчете массы крупных поковок.
Для оперативного контроля веса непосредственно в кузнечно-прессовых цехах, на металлобазах применяется упрощенный эмпирический алгоритм: квадрат диаметра (в миллиметрах) умножается на постоянный коэффициент 0,006165. Метод позволяет мгновенно вычислить массу погонного метра без использования инженерных таблиц.
Технологический цикл промышленного производства круга
Выпускштанг круглого сечения регламентируется межгосударственным стандартом ГОСТ 1133-71. В отличие от сортового проката, получаемого непрерывным волочением или горячей прокаткой в калибрах валков, кованый круг формируется методом свободной ковки на мощном кузнечно-прессовом оборудовании.
Исходным сырьем для производства служат крупные слитки сифонной или непрерывной разливки, укрупненный горячекатаный блюм, ковочная заготовка. Металлургический процесс включает следующие последовательные этапы:
-
Высокотемпературный нагрев: заготовка помещается внутрь газовых или индукционных камерных печей. Температура нагрева жестко контролируется, превышая точку рекристаллизации конкретного сплава (диапазон составляет 1150–1280 °C). Время выдержки рассчитывается так, чтобы стержень полностью прогрелся до сердцевины, исключая внутренние температурные напряжения.
-
Кузнечная обработка (протяжка): раскаленный слиток подается под бойки гидравлических ковочных прессов (усилием до 1000–5000 тонн) или ковочных молотов. Путем последовательных ударов или мощных нажатий заготовка протягивается, обжимается с постепенным поворотом (кантовкой) вокруг продольной оси.
-
Уплотнение структуры: многократное циклическое радиальное сдавливание полностью разрушает грубую литую дендритную структуру исходного слитка. Происходит измельчение зерна, свариваются внутренние усадочные раковины, газовые пузыри, шлаковые микронеоднородности. Структура стали становится плотной, мелкозернистой, а волокна металла ориентируются строго вдоль продольной оси прутка, что кратно повышает предел текучести, сопротивление усталостным изломам.
-
Калибровка геометрии (ковка в вырезных бойках): финальное придание круглой формы осуществляется с применением специальных радиусных (вырезных) бойков, формирующих номинальный диаметр прутка. Поверхность готового кованого круга имеет характерную волнистость, следы проходов бойков, покрыта слоем плотной кузнечной окалины.
-
Термическая обработка (отжиг): интенсивная горячая ковка совместно с последующим неравномерным остыванием вызывает сильные внутренние механические напряжения. Все кованые круги в обязательном порядке проходят операцию рекристаллизационного или изотермического отжига (нормализации) ради выравнивания структуры, снятия жесткости, улучшения обрабатываемости металла резанием.
Геометрические параметры, допуски, припуски под обработку
Стандарт ГОСТ 1133-71 строго лимитирует предельные отклонения размеров круга. Сортамент покрывает диапазон диаметров от 40 до 200 мм включительно. Поковки большего сечения (до 500–800 мм) изготавливаются по индивидуальным техническим условиям (ТУ) заводов. Продукция отгружается исключительно в виде прямых штанг.
Ковочная технология не позволяет добиться зеркальной прецизионной точности. Поля допусков здесь значительно шире, нежели у горячекатаного или калиброванного проката.
Таблица 1. Предельные отклонения диаметровкруга по ГОСТ 1133-71
| Номинальный диаметр D, мм | Допустимое отклонение (плюс/минус), мм | Максимально допустимая овальность, мм |
| от 40 до 50 | +1,5 / -1,5 | 1,5 |
| от 55 до 70 | +2,0 / -2,0 | 2,0 |
| от 75 до 100 | +2,5 / -2,5 | 2,5 |
| от 110 до 150 | +3,0 / -3,0 | 3,0 |
| от 160 до 200 | +4,0 / -4,0 | 4,0 |
Важнейшим фактором проектирования является учет припуска на последующую механическую обработку. Поскольку поверхность кованого круга волнистая, имеет дефекты кузнечного происхождения (вмятины, окалину, обезуглероженный слой), диаметр исходной поковки под токарное точение чистового вала выбирается на 5–12 мм больше проектного размера детали. Продольная кривизна штанг не должна превышать 0,5% от общей длины хлыста.
Классификация применяемых марок стали
Высокие механические свойства кованого круга диктуются химическим составом выплавляемого металла, степенью его легирования. Кузнечной обработке подвергаются преимущественно качественные, высоколегированные, специальные марки сталей.
Таблица 2. Спецификация марок сталейкруглого проката
| Группа стальных сплавов | Марки стали по ГОСТ | Специфика структуры, механические свойства | Сфера прикладного применения заготовок |
| Конструкционные качественные углеродистые | Сталь 20, Сталь 35, Сталь 45 | Жестко лимитированные доли серы, фосфора. Сталь 45 обладает превосходной прочностью после объемного улучшения. | Детали общего машиностроения: крупные соединительные фланцы, шпиндели, валы, оси. |
| Конструкционные низколегированные | 09Г2С, 10ХСНД | Легированы марганцем, кремнием, хромом. Сохраняют высочайшую ударную вязкость при температурах до -70 °C. | Силовые элементы строительной техники, мостовые узлы, работающие в условиях Крайнего Севера. |
| Конструкционные легированные | 40Х, 20Х, 30ХГСА, 40ХН, 38Х2МЮА | Хромоникелевые, хромомолибденовые сплавы. Глубокая прокаливаемость, превосходное сопротивление знакопеременным нагрузкам. | Высоконагруженные детали: коленчатые валы дизелей, гребные валы судов, замки бурильных колонн. |
| Инструментальные углеродистые и легированные | У8А, У10А, 9ХС, ХВГ, 5ХНМ, 4Х5МФС | Повышенное содержание углерода, хрома, вольфрама. Обладают жаропрочностью, стойкостью к износу, ударной вязкостью. | Тяжелый прессовый инструмент: штампы горячего прессования, молотовые кубики, пуансоны, матрицы. |
| Быстрорежущие | Р6М5, Р18 | Легированы вольфрамом, кобальтом, молибденом. Обладают красностойкостью (сохраняют твердость до 600 °C). | Металлорежущий крупный инструмент: протяжки, червячные фрезы, дисковые пилы повышенной износостойкости. |
| Коррозионностойкие (нержавеющие) | 12Х18Н10Т, 08Х18Н10, 20Х13, 40Х13 | Хромоникелевые сплавы аустенитного или мартенситного класса. Полная химическая инертность к кислотам. | Валы центробежных насосов химических производств, гребные винты, лопатки газовых турбин ТЭЦ. |
Справочная таблица теоретического веса сортамента
При проектировании фундаментов под кузнечное оборудование, планировании логистических поставок, расчете вместимости крытых вагонов задействуется таблица масс, рассчитанная при номинальных размерах на базе плотности 7850 кг/м³.
Таблица 3. Масса погонного метракруга (ГОСТ 1133-71)
| Номинальный диаметр D, мм | Площадь поперечного сечения, мм² | Теоретический вес 1 п.м., кг | Количество метров в одной тонне поковки, м |
| 40 | 1256,64 | 9,87 | 101,32 |
| 50 | 1963,50 | 15,41 | 64,89 |
| 60 | 2827,43 | 22,20 | 45,05 |
| 70 | 3848,45 | 30,21 | 33,10 |
| 80 | 5026,55 | 39,46 | 25,34 |
| 90 | 6361,73 | 49,94 | 20,02 |
| 100 | 7853,98 | 61,65 | 16,22 |
| 110 | 9503,32 | 74,60 | 13,40 |
| 120 | 11309,73 | 88,78 | 11,26 |
| 130 | 13273,23 | 104,20 | 9,60 |
| 140 | 15393,80 | 120,84 | 8,28 |
| 150 | 17671,46 | 138,72 | 7,21 |
| 160 | 20106,19 | 157,83 | 6,34 |
| 170 | 22698,01 | 178,18 | 5,61 |
| 180 | 25446,90 | 199,76 | 5,01 |
| 190 | 28352,87 | 222,57 | 4,49 |
| 200 | 31415,93 | 246,62 | 4,05 |
Фактический тоннаж поставляемой партиикругов всегда превышает теоретические справочные данные на 3–8%. Это обусловлено наличием плюсовых допусков технологии свободной ковки, а также локальной волнистостью профиля по длине штанги.
Складская логистика, правила хранения кованых штанг
Кованый металлопрокат отгружается штучно или увязанными пачками весом от 3 до 8 тонн. Каждая штанга крупного диаметра (свыше 100 мм) подлежит индивидуальной маркировке: на торец прутка клеймением наносится номер плавки, марка стали, индекс ОТК, масса заготовки. Длина хлыстов варьируется от 1 до 6 метров, что обусловлено весом исходного слитка.
Хранение кованого круга осуществляется на специализированных открытых или закрытых складских площадках, оборудованных жесткими металлическими ложементами (накопителями). Благодаря наличию плотной, толстой кузнечной окалины, круг Ст45 или 40Х устойчив к атмосферной коррозии, допуская длительное хранение под навесами. Высоколегированные, инструментальные, быстрорежущие поковки требуют строгого размещения внутри закрытых сухих складов, исключающих резкие температурные колебания, приводящие к выпадению конденсата, активизирующего коррозионные процессы на торцах заготовок.
FAQ
В чем заключается коренное техническое отличие кованого круга от горячекатаного аналога?
Горячекатаный круг формуется непрерывной прокаткой между вращающимися валками стана, где деформация происходит быстро, преимущественно в поверхностных слоях. Это оптимально для массового выпуска длинного проката с относительно узкими допусками. Кованый круг изготавливается прерывистым, мощным силовым давлением пресса или молота. Ковка глубоко прорабатывает внутреннюю структуру стального прутка до самого центра, полностью ликвидируя скрытые дефекты литья, уплотняя кристаллическую решетку. Кованый прокат имеет значительно более высокие показатели ударной вязкости, усталостной прочности, но отличается широкими полями допусков, наличием выраженной кузнечной окалины.
Что такое «флокены» в кованой стали и как контролируется их отсутствие?
Флокены представляют собой опасные скрытые внутренние дефекты стальных поковок, выглядящие как тончайшие микроскопические трещины округлой или овальной формы. Они возникают в крупных кованых кругах из легированных сталей из-за избыточного выделения водорода, растворенного в металле, совместно с внутренними структурными напряжениями при быстром охлаждении. Наличие флокенов приводит к мгновенному хрупкому разрушению деталей под нагрузкой. Для предотвращения их появления поковки подвергаются длительному противофлокеновому отжигу. Контроль отсутствия флокенов осуществляется в обязательном порядке методами ультразвуковой дефектоскопии (УЗД) по всей длине кованой штанги перед ее отправкой заказчику.
Почему кованые круги поставляются исключительно в отожженном состоянии?
В процессе ковки в металле формируется крайне неравномерная структура: зерна вытягиваются вдоль направления течения сплава, возникают зоны локального наклепа, колоссальные внутренние термические напряжения из-за разницы скоростей остывания массивной сердцевины и тонкой поверхности. Если не подвергнуть кованую штангу отжигу, пруток потеряет пластичность, станет хрупким, а при попытке разрезать его на заготовки ленточной пилой или обточить на токарном станке металл начнет деформироваться, трескаться, выводя из строя дорогостоящие резцы. Процедура полного или изотермического отжига возвращает сплаву равновесную мелкозернистую структуру, снижает твердость до оптимальных технологических значений, делая металл податливым механической обработке.